أنت تستطيع بلاط سيراميك قابل للتخصيص يتم تصنيع بلاط السيراميك في الصين عبر عملية إنتاج محددة من ست مراحل. وبلغ حجم سوق بلاط السيراميك العالمي 302.3 مليار دولار أمريكي في عام 2023، وفقًا لموقع market.us. وتنتهي كل مرحلة بخطوة موافقة موثقة. ويضمن وجود ورقة مواصفات واضحة وقائمة تدقيق متفق عليها لمراقبة الجودة سير العملية بسلاسة. ويتبع مصنّع بلاط السيراميك الأصلي الموثوق هذا التسلسل.
قم بإعداد موجز تصميم مفصل وقائمة مواصفات لتوجيه المصنع وحماية ميزانيتك.
الموافقة على عينة مادية قبل الإنتاج الضخم لاكتشاف مشاكل الجودة مبكراً.
استخدم عمليات التفتيش من جهات خارجية وتقارير الصور للتحقق من الجودة دون الحاجة إلى زيارة المصنع.
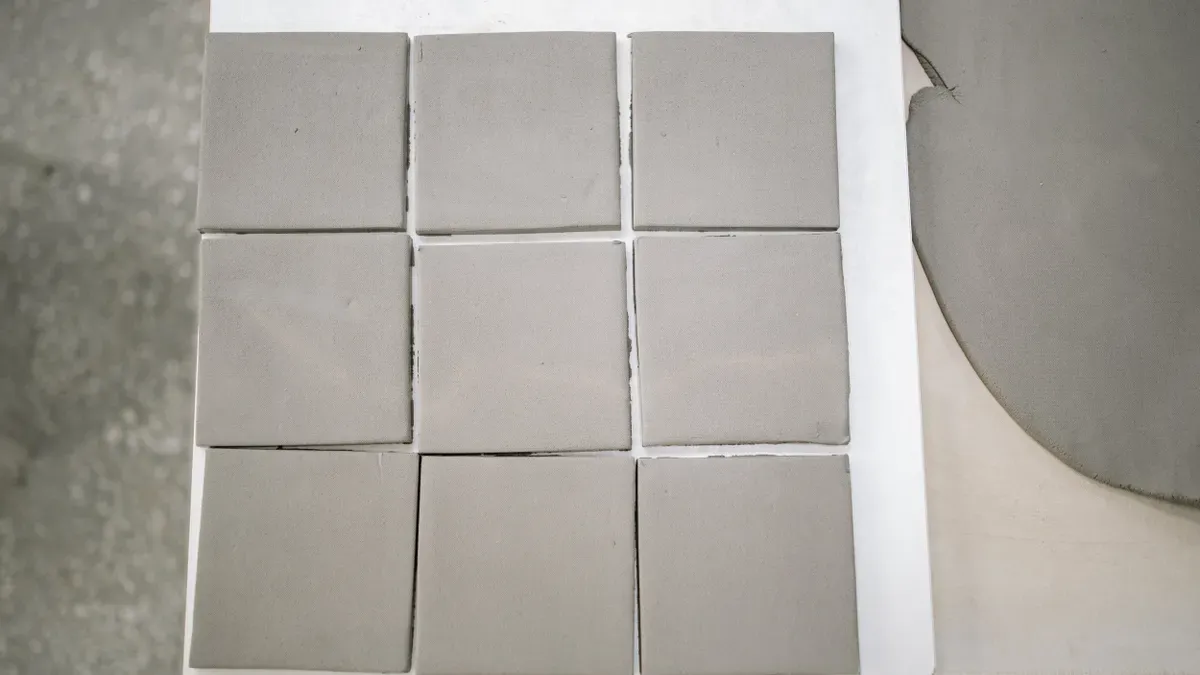
تُحوّل المرحلة الأولى من تخصيص بلاط OEM مفهوم علامتك التجارية إلى مواصفات موثقة وقابلة للتنفيذ. تتعاون مع مُصنِّع بلاط السيراميك OEM لتحديد التصميم المطلوب، وتحديد تركيبة المواد، والموافقة على عينة مادية. تنتهي كل خطوة من هذه الخطوات الثلاث بتوقيعك الخطي. يضمن هذا التوقيع ميزانيتك ومعايير الجودة قبل بدء الإنتاج بكميات كبيرة.
تُعدّ وثيقة التصميم الأساسية للمشروع بأكمله، فهي تُحدد للمصنع بدقة ما ترغب في بنائه ولماذا. وتغطي الوثيقة الجيدة ستة جوانب رئيسية: السوق المستهدف، والتطبيق المقصود، والتوجه الجمالي، ومتطلبات الأداء، ونطاق الميزانية، وحجم الطلبات المتوقع.
يحتاج المصنع أيضاً إلى تفاصيل عملية حول مشروعك. جهّز المعلومات التالية قبل استشارتك الأولى:
اسم الشركة ومقرها التشغيلي
نوع النشاط التجاري (علامة تجارية للبلاط، مستورد، موزع، أو فريق مشتريات)
فئة المنتج المستهدفة (بلاط ذو علامة تجارية خاصة، أو سيراميك، أو خزفي، أو ألواح)
الكمية السنوية المقدرة أو حجم الإنتاج
متطلبات محددة للعلامة التجارية والتغليف
الاهتمام بالتطبيقات المتخصصة، مثل توريد بلاط أسقف الحمامات الرطبة
طلبات الحصول على عينات محددة من المنتجات أو البيانات الفنية
لا تحتاج إلى خبرة سابقة في هذا المجال لبدء هذه المحادثة. سيقوم مصنع متخصص في تصنيع بلاط السيراميك الأصلي (OEM) بإرشادك خلال مرحلة الاستفسار بشأن التصميم والطبقة الأساسية. يقدم المصنع إرشادات فنية، وتقوم أنت بتأكيدها كتابيًا. يصبح هذا التبادل مرجعًا لجميع القرارات اللاحقة.
يُحدد الموجز الجيد أيضًا ما يجب أن تُحققه البلاطة أثناء الاستخدام. فمثلاً، تحتاج أرضية ردهة الفندق إلى قدرة تحمل عالية ومقاومة للخدش. أما بلاط جدران الحمام فيحتاج إلى طبقة زجاجية زخرفية وامتصاص متوسط. بينما يحتاج سقف غرفة البخار إلى هيكل خفيف الوزن. دوّن هذه الأهداف المتعلقة بالأداء في الموجز. وبذلك، يُمكن للمصنع أن يُوصي بمواد تُلبي هذه الأهداف دون الحاجة إلى تصميم مُعقد للغاية.
تعتمد أجسام بلاط السيراميك على ثلاثة مكونات أساسية. كل منها يؤثر على الأداء النهائي لمنتجك:
فخار – المادة الأساسية التي توفر السلامة الهيكلية والمرونة. أنواع مثل الكاولين والطين الكروي تمنح ملمسًا مميزًا وقوة وقابلية للتشكيل.
رمل الكوارتز – يقلل من انكماش الطين أثناء التصنيع.
الفلسبار - يعمل كمادة صهر. ينصهر أثناء عملية الحرق لتكوين سطح لامع وتعزيز عملية التزجيج.
يقوم المصنع بدمج هذه المكونات بنسب مختلفة لإنتاج أنواع مختلفة من البلاط. بعد ذلك، يمكنك اختيار النوع الذي يناسب استخدامك. يقارن الجدول أدناه بين الخيارات الرئيسية الثلاثة.
نوع البلاط | المسامية / امتصاص الماء | الصلابة (مقياس موس) | كسر الضغط | التطبيقات النموذجية |
|---|---|---|---|---|
بلاط السيراميك (الفخار) | أعلى مسامية (للظهر فقط)؛ امتصاص 12%–20% (يصل إلى 25%)؛ المجموعة الثالثة | عادة <5 (يعتمد على طبقة المينا) | 300–1200 شمالاً | تكسية جدران داخلية؛ سطح مطلي بالمينا مع مجموعة واسعة من الألوان والزخارف |
بلاط خزفي حجري | الامتصاص 2%–10% (يعتمد على التزجيج)؛ المجموعة الثانية | 3-8 (سطح أكثر نعومة = صلابة أقل) | 1000–2300 نيوتن (أعلى مع زيادة السماكة) | الأرضيات، الداخلية والخارجية؛ ذات اللون الأبيض المعجون أو الأحمر الخلفي؛ ذات الملمس المزجج أو الخشن |
بلاط من الخزف الحجري | منخفض جداً (ميزات رائعة، زجاجي) | عالي (متين، مقاوم للخدش) | عالي | أرضيات وجدران داخلية وخارجية، أسطح عمل، أغطية أثاث، بلاط أسقف؛ بأحجام صغيرة إلى كبيرة جدًا |
تُعدّ طريقة التشكيل بنفس أهمية تكوين الجسم. وتستخدم المصانع ثلاث تقنيات رئيسية:
بلاط سيراميك مضغوط – يتم تشكيلها باستخدام مكابس هيدروليكية عالية الضغط. والنتيجة هي بلاط متجانس وكثيف، مما يجعل البلاط المضغوط مثالياً لبلاط الأرضيات.
بلاط سيراميك مقذوف – يتم دفع الطين عبر قوالب. هذه الطريقة شائعة في صناعة بلاط المحاجر والبلاط الطيني.
بلاط سيراميك مصبوب – يُصب الطين السائل في قوالب. يسمح الصب بتصميمات معقدة وأشكال متقنة.
تؤثر كل تقنية على الكثافة النهائية والقوة والمظهر الجمالي. يجب أن يتبع اختيارك طريقة التطبيق، وليس العكس.
بعد ذلك، تُثبّت المواصفات الرقمية. سجّل الحجم، والسماكة، ونوع تشطيب السطح، ومعدل امتصاص الماء المستهدف، ولون الطلاء المرجعي، ومعالجة الحواف في ورقة مواصفات واحدة. تتضمن الورقة أيضًا الشروط التجارية للطلب. يبدو برنامج تصنيع المعدات الأصلية (OEM) النموذجي كالتالي:
مواصفة | التفاصيل |
|---|---|
خدمات تصنيع المعدات الأصلية/تصميم المعدات الأصلية | يتم تقديم كل من إنتاج المعدات الأصلية (OEM) وإنتاج التصميم والتصنيع الأصلي (ODM). |
التخصيص | تصميم نمط وشعار مخصصين لعلامة تجارية حصرية |
الطاقة الإنتاجية الشهرية | 12.5 مليون متر مربع |
الحد الأدنى لكمية الطلب (MOQ) | 2000 متر مربع |
المدة الزمنية النموذجية | 7-15 يومًا |
ضبط الجودة | تم اختبارها بنسبة 100% (الأبعاد، التسطيح، الفحص البصري) |
الضمان / خدمات ما بعد البيع | ضمان لمدة 5-15 عامًا، ومساعدة فنية في الموقع، واحتياطي مخزون من نفس الدفعة لمدة عامين |
يجب أن تكون متطلبات الاعتماد مُدرجة في نفس الصفحة. شهادة CE وفقًا للمعيار EN 14411:2016 تُؤكد مُلاءمة المنتج للاستخدام التجاري والسكني. شهادة NSF وفقًا للمعيار NSF/ANSI 51 تُؤكد مُلاءمته للأسطح المُلامسة للأغذية والبيئات التجارية. تشمل الطرازات المُعتمدة أحجامًا كبيرة مثل 1200×2700×12 مم. يُوفر لك المصنع الحاصل على نظام إدارة الجودة ISO 9001:2015 عملية مُوثقة وراء كل منتج من منتجاتنا. اطلب تقارير الاختبار وشهادات المطابقة وأدلة التركيب باللغتين الصينية والإنجليزية. تُرفق هذه الوثائق مع شحنتك وتُدعم ادعاءاتك في مجال البيع بالتجزئة.
تُحوّل عملية أخذ العينات الموجز وورقة المواصفات إلى منتج مادي. ينتج المصنع دفعة صغيرة باستخدام الجسم والطلاء وطريقة التشكيل المتفق عليها. بعد ذلك، تفحص العينة مقابل ورقة المواصفات الخاصة بك. هذه الخطوة هي فرصتك الأخيرة منخفضة التكلفة لتصحيح أي مشاكل.
تحقق من العينة بحثاً عن أكثر سبع مشكلات جودة شيوعاً:
عيوب سطحية مرئية — افحص عينة من الدفعة بحثًا عن الشقوق والكسور والخدوش وفقاعات الطلاء والثقوب الصغيرة والبقع وبقع الأوساخ وعيوب الطلاء وبقع الألوان غير المتساوية أو النمش.
عدم دقة الأبعاد — قم بقياس الطول والعرض والسماكة واستقامة الزوايا والحواف وفقًا لمواصفاتك ومعايير التفاوت الدولية. تؤدي الانحرافات إلى فواصل جصية غير متساوية وضعف في المحاذاة.
عدم اتساق الظل واللون هذه مشكلة شائعة. قم بتجميع البلاطات حسب اللون وافحصها تحت إضاءة ثابتة. هذه الخطوة مهمة للغاية في الطلبات الكبيرة حيث قد تختلط أنواع مختلفة من البلاطات.
مشاكل الالتواء والتسطيح — قياس انحناء الحافة، وانحناء المركز (الانتفاخ أو الانخفاض)، والالتواء (عدم محاذاة الزوايا المتقابلة) باستخدام أدوات دقيقة وفقًا للمعيار.
مشاكل امتصاص الماء — اختبر معدل الامتصاص. تؤثر المسامية على المتانة ومقاومة البقع ومدى ملاءمتها للبيئات الرطبة أو المتجمدة.
مشاكل التصاق الطلاء — تحقق من قوة التماسك بين جسم البلاطة وطبقة التزجيج من خلال الفحص البصري، واختبارات النقر، وأحيانًا الاختبارات المعملية. ضعف الالتصاق يؤدي إلى التقشر أو التكسر.
مشاكل التعبئة والتغليف والملصقات — التحقق من التغليف الآمن، والتغليف المقاوم للرطوبة، والملصقات التي تتضمن اسم المنتج، ورقم اللون، ورقم الدفعة، والكمية.
لا تُعتمد العينة إلا بعد اجتيازها جميع مراحل الفحص. احتفظ بالعينة المعتمدة ورقم لونها كمرجع أساسي. ينبغي على المصنع تخزين مخزون من نفس الدفعة لإجراء عمليات الصيانة المستقبلية. تحتفظ العديد من البرامج بهذا المخزون لمدة عامين، مما يحمي عملاءك عند حاجتهم إلى استبدال البلاط لاحقًا.
وثّق الموافقة كتابيًا. حدد اللون والحجم والتشطيب وشكل التغليف المعتمد. أرفق صورًا ونتائج الاختبارات. يُسهم هذا السجل في حل أي نزاع أثناء الإنتاج، كما يُعطي المصنع هدفًا واضحًا لعملية الإنتاج.
موثوق به مصنع بلاط السيراميك الأصلي يتعامل مع أخذ العينات كنقطة تفتيش مشتركة، وليس كإجراء شكلي. أوناف تدعم الشركة العلامات التجارية خلال هذه المرحلة بحلول متكاملة للبلاط، تشمل البورسلين والسيراميك والزجاجي والبلاط المتكامل والبلاط كبير الحجم، كل ذلك تحت سقف واحد. كما توفر الشركة عبوات بلاط تحمل علامات تجارية خاصة ومخصصة للتسليم الفوري في متاجر التجزئة. أسعار المصنع وجودة ثابتة وخدمة جاهزة للتصدير تجعل مرحلة أخذ العينات أسرع وأكثر قابلية للتنبؤ لفريقك.
في مرحلة الإنتاج، تتحول العينة المعتمدة إلى آلاف البلاطات المتطابقة. هذه المرحلة تُكافئ الاستعداد الجيد. أنت بحاجة إلى مصنع يُخطط لكل مرحلة، ويتحقق من الجودة في نقاط محددة، ويتيح لك التحقق من النتائج دون الحاجة إلى التواجد في المصنع. يُدير مُصنّع بلاط السيراميك الأصلي المُنضبط هذه المرحلة كنظام مُحكم، وليس كسباق مع الزمن للوصول إلى موعد الشحن.
تبدأ عملية تخطيط الإنتاج قبل دخول أول قطعة بلاط إلى آلة الضغط. تقوم المصانع الحديثة بجدولة خط الإنتاج بأكمله باستخدام برامج متخصصة. ينسق النظام عمليات التجفيف والضغط والحرق والتزجيج والتغليف، بحيث تتم كل خطوة في وقتها المحدد مع الحفاظ على كفاءة استخدام الموارد. يحل التخطيط الآلي محل التنسيق اليدوي للعمليات المتسلسلة، مما يزيل مصدرًا شائعًا للتأخير والهدر.
تُوسّع وحدات تخطيط موارد المؤسسات (ERP) نطاق هذا التحكم ليشمل المصنع بأكمله. تتتبع هذه الوحدات بطاقات العمل، وجدولة الإنتاج على مستوى المصنع، وإدارة المجففات والأفران والمكابس، ومخزون البسكويت والمنتجات. تضمن إدارة التوجيه والجدولة تنظيم كل مرحلة، مما يضمن الالتزام بالمواعيد النهائية ويمنع حدوث اختناقات في سير العمل المعقد. استفسر من مصنعك عن نظام التخطيط الذي يستخدمه. المصنع الذي يُتيح لك الاطلاع على جدول الإنتاج المباشر هو مصنع قادر على ضمان التزامك بموعد التسليم.
نشاط التخطيط | كيفية إجراء ذلك |
|---|---|
جدولة الإنتاج | يقوم البرنامج بأتمتة الجدولة عبر عمليات التجفيف والضغط والحرق والتزجيج والتعبئة والتغليف بحيث تتم كل خطوة في الوقت المحدد ويتم استخدام الموارد بكفاءة. |
تنسيق العمليات | يتم استبدال التنسيق اليدوي للعمليات المتسلسلة المتعددة بالجدولة الآلية لتجنب عدم الكفاءة. |
إدارة الإنتاج والعمليات (وحدة تخطيط موارد المؤسسات) | تقوم الوحدة بجدولة وتتبع عملية التصنيع الكاملة: إدارة بطاقات العمل، وجدولة الإنتاج على مستوى المصنع، وإدارة المجفف/الفرن/الضاغط، وإدارة مخزون البسكويت/المنتج. |
إدارة التوجيه والجدولة | يحافظ نظام تخطيط موارد المؤسسات (ERP) على تنظيم جميع مراحل الإنتاج لضمان الالتزام بالمواعيد النهائية ومنع حدوث اختناقات في سير العمل المعقد. |
يتم إعداد القالب وفق تسلسل دقيق. تبدأ العملية ببلاطة أصلية مصنوعة من الطين بالتصميم المطلوب. يجب أن يخلو التصميم من التجاويف السفلية التي قد تُعيق حركة البلاطة داخل القالب. فيما يلي وصف لإعداد قالب جبس قياسي:
اصنع بلاطة أصلية من الطين بالتصميم المطلوب، مع تجنب التجاويف السفلية.
قم ببناء جدران عازلة للقالب حول لوح خشبي أكبر من البلاط بمقدار 1.5 بوصة من جميع الجوانب الأربعة، باستخدام خشب رقائقي. لا حاجة إلى مادة مانعة لالتصاق القالب.
ثبّت الألواح بأربعة مشابك زنبركية أو مشابك على شكل حرف C. تمنع القطع الدقيقة بزاوية قائمة تسرب الجص دون الحاجة إلى سدّ الفواصل بالطين.
قم بتثبيت القالب عن طريق وضع كتل من الطين على القاعدة الخارجية لكل جدار.
بلل الجزء السفلي من البلاطة الأصلية لعمل طبقة رقيقة، ثم ألصقها باللوح السفلي واترك حافة بعرض 1 1/2 بوصة من جميع الجوانب.
حضّر الجص بقياس الماء بدرجة حرارة الغرفة والجص بالوزن بنسبة 0.7:1 (ماء إلى جص). على سبيل المثال، استخدم 1 رطل من الماء لكل 1.4 رطل من الجص لقالب مربع طول ضلعه 4.5 بوصة، أو 2.1 رطل من الماء لكل 3 أرطال من الجص لقالب مربع طول ضلعه 6.3 بوصة.
قم بتصفية الجص ببطء في الماء، ثم اتركه يرتاح لمدة دقيقة واحدة دون تحريك.
امزج المكونات بعصا نظيفة حتى يصبح قوامها مثل الكريمة الثقيلة، ويفضل أن يكون ذلك لمدة دقيقتين إلى ثلاث دقائق.
صبّ الجص في القالب ببطء وبشكل متواصل، بحيث يغطي سطح البلاطة بمقدار 1.5 بوصة على الأقل، لمنع تشققه أثناء الضغط. استخدم جص فخار طازج رقم 1، مخزّن لمدة لا تزيد عن 6 أشهر.
قم بهز الطاولة برفق لإخراج فقاعات الهواء إلى السطح وتسوية الجص.
نظف وعاء الخلط بالماء فوراً، وتخلص من النفايات في دلو، ولا تصبها أبداً في البالوعة.
بعد حوالي 30 دقيقة، عندما يتصلب الجص ويبرد ويطلق الحرارة، قم بفك القالب. اطرق الألواح الملتصقة بعيدًا عن القالب.
في الإنتاج الصناعي، يطبق المصنع هذا المبدأ على قوالب الصلب والبولي يوريثان باستخدام مكابس الضغط العالي. ويبقى المبدأ الأساسي كما هو: يجب أن يتطابق القالب مع العينة المعتمدة من حيث الحجم، وشكل الحواف، وملمس السطح. تأكد من رقم القالب كتابيًا قبل بدء عملية الضغط.
تُعدّ مراقبة الجودة أكثر فعالية عند تطبيقها على مراحل متسلسلة، وليس من خلال فحص واحد في النهاية. يُحدد مصنعو بلاط السيراميك ذوو الكفاءة العالية خمس نقاط تفتيش خلال دورة الإنتاج. لكل نقطة تفتيش بنود فحص ومعايير اجتياز خاصة بها.
نقطة تفتيش | منصة | بنود الفحص الرئيسية |
|---|---|---|
1 | مرحلة ما قبل الإنتاج | اتساق المواد الخام مع المعايير؛ وتطابق تركيبة التزجيج ودرجة اللون مع العينات المعتمدة؛ ومعايرة وإعداد الأبعاد لمنع اختلاف الحجم. |
2 | فحص مطابقة العينات | مقارنة درجة اللون بالعينات الرئيسية؛ اتساق تشطيب السطح؛ محاذاة تصميم الطباعة؛ دقة مستوى اللمعان |
3 | أثناء فحص الإنتاج (DUPRO) | تفاوت في درجة اللون بين الدفعات؛ عدم انتظام السطح ومشاكل في الملمس؛ ثقوب دقيقة في الطلاء، تشققات، وتقشر؛ أبعاد غير دقيقة للبلاط |
4 | التفتيش العشوائي النهائي | المظهر الخارجي والتشطيب؛ تجانس الحجم والسماكة؛ الانحناء والاستقامة؛ جودة التغليف ودقة وضع الملصقات |
5 | فحص عملية رصّ المنصات وتحميل الحاويات | التخزين السليم وثبات المنصات؛ وضع الملصقات والوثائق بشكل صحيح؛ نظافة الحاويات وأنماط التحميل؛ الحماية من الرطوبة والصدمات |
تحمي نقطة التفتيش الأولى الوصفة. وتضمن نقطة التفتيش الثانية مطابقة المنتج للعينة المعتمدة. وتكشف نقطة التفتيش الثالثة أي انحراف أثناء تشغيل خط الإنتاج. وتؤكد نقطة التفتيش الرابعة اكتمال الدفعة. وتحمي نقطة التفتيش الخامسة البضائع أثناء النقل. إن تجاوز أي مرحلة من مراحل التفتيش يعرض علامتك التجارية وعملائك للخطر.
يراقب المفتشون أنواعًا محددة من العيوب عند هذه البوابات. تشمل العيوب البُعدية والهيكلية اختلاف الحجم والسماكة، والالتواء أو التقوس، والحواف المتشققة أو غير المنتظمة، وعدم استواء السطح، وضعف قوة الكسر. أما العيوب المظهرية فتشمل اختلاف اللون والتظليل، والخدوش السطحية، والتشققات، وعدم انتظام التزجيج، والثقوب الصغيرة والحفر، ووجود جزيئات غريبة. وتشمل عيوب الأداء والوظائف انخفاض مقاومة الانزلاق، وضعف امتصاص الماء، وفشل مقاومة المواد الكيميائية، ومشاكل مقاومة التآكل، وفشل مقاومة البقع. أما عيوب التعبئة والتغليف فتشمل الكمية غير الصحيحة في كل صندوق، ورموز الدُفعات والظلال المفقودة أو غير الصحيحة، والتغليف التالف، والملصقات المُضللة، والتكديس أو التخزين غير السليم على المنصات.
بعض العيوب تستحق عناية خاصة. تُعدّ الثقوب الدقيقة، والتقشّر، والتشقّق من أبرز عيوب السطح، ويكتشفها المفتشون قبل الشحن. يُنتج التشقّق الدقيق شقوقًا دقيقة تشبه خيوط العنكبوت في الطلاء. قد تظهر هذه الشقوق بعد الحرق، أو أثناء التخزين، أو بعد التركيب، أو حتى بعد أشهر. يُعدّ تباين اللون من أكثر شكاوى العملاء شيوعًا، ومن أصعب المشاكل التي يُمكن للفحص البشري اكتشافها. تؤثر العيوب البُعدية، مثل التواء الحواف، وانحناء الحواف، واختلاف السماكة، على التركيب بشكل مباشر. تكتشف أنظمة الرؤية الحاسوبية الآن ثلاثة عيوب شائعة بدقة عالية: الثقوب، وهي فتحات سطحية صغيرة تتشكّل بفعل جيوب الهواء؛ والخطوط، وهي علامات خطية مرئية بأشكال وأحجام مختلفة؛ وتكسّر الحواف، وهو أمر شائع أثناء المناولة والنقل. استفسر عمّا إذا كان مصنعك يستخدم الفرز البصري الآلي إلى جانب الفحص اليدوي. يُساعد الجمع بين الطريقتين على اكتشاف عيوب أكثر من أيٍّ منهما على حدة.
لستَ بحاجة لزيارة المصنع للتحقق من الجودة. يجمع التحقق عن بُعد بين تقارير المصنع، والتفتيش من قِبل جهة خارجية، والأدلة الرقمية. تُوفر لك كل طبقة تأكيدًا مستقلًا بأن الدفعة تُطابق ورقة المواصفات الخاصة بك.
يُعدّ فحص الطرف الثالث أقوى إجراءات الحماية. إذ يقوم مفتش مستقل بفحص كل شحنة وفقًا لمواصفاتك، ويكشف عن أي تباينات أو عيوب أو مشاكل في الأداء قبل حدوث أي نزاعات أو عمليات إرجاع. تكشف عمليات الفحص قبل الشحن عن اختلافات الألوان، والتشوهات، والتشققات، وعيوب السطح، وعدم اتساق الأبعاد، وسوء التغليف في وقت مبكر. الكشف المبكر يوفر الوقت والمال ويحمي سمعة علامتك التجارية.
فائدة | كيف يدعم التحقق من جودة بلاط السيراميك |
|---|---|
التحقق من الجودة بشكل محايد | يقوم مفتشون مستقلون بالتحقق من كل شحنة وفقًا لمواصفات المشتري، ويكتشفون التناقضات والعيوب ومشاكل الأداء قبل حدوث النزاعات أو عمليات الإرجاع. |
الكشف عن العيوب قبل الشحن | تكشف عمليات الفحص قبل الشحن عن مشاكل مثل اختلاف اللون، والتشوه، والتشققات، وعيوب السطح، وعدم اتساق الأبعاد، وسوء التعبئة والتغليف في وقت مبكر، مما يوفر الوقت والمال ويحافظ على سمعة العلامة التجارية. |
سد فجوات التواصل | يعمل مفتشو الطرف الثالث كوسطاء ويترجمون تعليمات المشتري عبر اختلافات اللغة والقياس حتى تقوم المصانع بتنفيذ المتطلبات بشكل صحيح. |
الخبرة المحلية على أرض الواقع | يعرف المفتشون المحليون ممارسات التصنيع الإقليمية وأين من المحتمل اللجوء إلى اختصارات، مما يضمن أن الشحنات تفي بالمعايير دون أن يقوم المشتري بزيارة كل طلب. |
الامتثال للمعايير الدولية | يتم قياس الشحنات وفقًا لمواصفات السوق المستهدف فيما يتعلق بامتصاص الماء ومقاومة الانزلاق وتفاوتات السماكة، مما يجنب التأخيرات الجمركية أو المشكلات القانونية. |
حماية سمعة العلامة التجارية | تساهم الشحنات المتسقة والخالية من العيوب في منع الدفعات الرديئة من الإضرار بالعلاقات مع سلاسل البيع بالتجزئة والموزعين والعملاء النهائيين. |
إدارة المخاطر الفعالة من حيث التكلفة | تُعد تكاليف الفحص أقل بكثير من الخسائر الناجمة عن البضائع المعيبة أو المرتجعات أو مطالبات التعويض، مع وجود خيارات مرنة أثناء العملية أو قبل الشحن. |
الشفافية والتقارير غير المتحيزة | لا توجد لدى المفتشين المستقلين أي تضارب في المصالح، ويقدمون تقارير صادقة مدعومة بالصور، مما يجعل الموردين مسؤولين عن الالتزام بالمواصفات المتفق عليها. |
أنشئ نظام تحقق عن بُعد قائم على ثلاث عادات. أولًا، اطلب صورًا وفيديوهات أثناء عملية الإنتاج في كل مرحلة. ثانيًا، اطلب فحصًا قبل الشحن لكل طلب يتجاوز عتبة المخاطرة المحددة. ثالثًا، اطلب تقارير موثقة بالصور تتضمن رموز الألوان والقياسات وصور التغليف. هذه العادات توفر لك سجلًا موثقًا من الطباعة إلى التسليم.
تعامل مع كل تقرير فحص كوثيقة قرار. لا توافق على الشحنة كتابيًا إلا إذا تطابق التقرير مع قائمة التحقق من الجودة الخاصة بك.
أوناف تدعم الشركة العلامات التجارية خلال هذه المرحلة من خلال مراقبة الجودة المباشرة من المصنع وتوفير وثائق جاهزة للتصدير. تختبر الشركة جميع منتجاتها بنسبة 100% للتأكد من دقة الأبعاد، والاستواء، والجودة البصرية، وتضمن خطوط إنتاجها بضمان لمدة تتراوح بين 5 و15 عامًا، بالإضافة إلى مخزون احتياطي من نفس الدفعة لمدة عامين. يُعد هذا المخزون الاحتياطي بالغ الأهمية في مرحلة التحقق عن بُعد، حيث يمكنك ضمان حصول عملائك على بلاط بديل مطابق حتى بعد شحن الطلبية الأصلية بفترة طويلة.
تُساهم عبوات منتجاتك في نشر علامتك التجارية في كل ممرات متاجر التجزئة ومواقع العمل. ويُقدم مُصنّع بلاط السيراميك الأصلي ذو الكفاءة العالية ثلاثة خيارات للتخصيص:
تصاميم بلاط مخصصة تعكس هوية علامتك التجارية وتتوافق مع أنماط الصناعة الحالية
تغليف مُخصّص بمواد وتشطيبات وقوام من اختيارك لتجربة علامة تجارية متكاملة
خدمة العلامة التجارية الخاصة بالكامل مع رقابة صارمة على الجودة بحيث تعكس كل قطعة معايير علامتك التجارية.
تتألف عملية تصنيع العلامات التجارية الخاصة من ست خطوات: استشارة العلامة التجارية، وتطوير الفكرة، وإعداد العينات، واعتماد العلامة التجارية، والتصنيع وفحص الجودة، والتسليم. يضمن التسعير المباشر من المصنع انخفاض التكاليف عن الأسعار القياسية، كما تقلل الحشوات الواقية من تكاليف الكسر. تختلف التكاليف حسب حجم البلاط ووزنه وكميته ومستوى الحماية، لذا ستحصل على عرض سعر مُخصص.
يتطلب شحن البلاط دولياً تخطيطاً دقيقاً في كل مرحلة. يلخص الجدول أدناه الاعتبارات الرئيسية.
منصة | الاعتبارات الرئيسية |
|---|---|
تغليف المصنع | استخدم صناديق كرتونية مزدوجة الجدران مع رغوة أو واقيات للزوايا؛ وأغلقها بشريط مقاوم للرطوبة؛ وضع عليها ملصقات توضح المحتويات والوزن ومدى قابليتها للكسر. |
التعبئة على منصات نقالة | رص الصناديق بشكل متساوٍ؛ غلفها بغشاء بلاستيكي؛ استخدم منصات نقالة معقمة وفقًا لمعيار ISPM-15؛ حافظ على الارتفاع عند متر واحد أو أقل |
تحميل الحاويات | قم بتحميل المنصات الثقيلة أولاً؛ املأ الفراغات بالوسائد؛ ضع البلاط في الأسفل عند خلطه مع البضائع الأخرى |
الوثائق | قم بإعداد قائمة التعبئة، والفاتورة التجارية، ورمز النظام المنسق (عادةً 6907.90.00)، وشهادة المنشأ، وبوليصة الشحن. |
طريقة الشحن | اختر الشحن البحري للحاويات الكاملة؛ واحجز الشحن الجوي للعينات؛ واحصل على تأمين على البضائع البحرية. |
ضع علامة "قابل للكسر" على كل طرد. تعامل مع شركة شحن متخصصة في الشحنات الدولية القابلة للكسر.
بالنسبة للسوق الأمريكية، يحدد معيار ANSI A137.1 متطلبات الأداء لبلاط الأرضيات والجدران وأسطح العمل والبلاط الخارجي. ويشمل ذلك امتصاص الماء، وقوة الكسر، وقوة التماسك، والتفاوتات الأبعاد، ومقاومة التآكل، والمقاومة الكيميائية، ومقاومة الصقيع، ومقاومة التشققات. أما مقاومة الانزلاق فتخضع لمعيار ANSI A326.3، الذي يتطلب قيمة معامل الاحتكاك الديناميكي (DCOF). يرجى تحديد إصدار المعيار المطلوب في ورقة المواصفات، وتحديد طرق اختبار ASTM المطبقة، واشتراط إجراء اختبارات من جهة خارجية معتمدة. تأكد من أن كل تقرير يشير إلى معيار ANSI A137.1، ويتناول جميع الخصائص المطلوبة، ويتضمن نتائج معامل الاحتكاك الديناميكي (DCOF) عند الحاجة.
أصبح لديك الآن مسار قابل للتكرار: موجز، اختيار المواد، أخذ العينات، الإنتاج، مراقبة الجودة، والشحن. وثّق كل موافقة لحماية الجودة والميزانية. التواصل الفعال مع المصنع هو أساس شراكة ناجحة مع مُصنِّع المعدات الأصلية. شركاء مثل أوناف نقدم حلولاً متكاملة للبلاط - البلاط والملحقات وخدمة جاهزة للتصدير - بأسعار المصنع وبجودة ثابتة.
تحدد معظم المصانع الحد الأدنى لكمية الطلب بحوالي 2000 متر مربع. أوناف يؤكد الحد الأدنى لكمية الطلب خلال مرحلة موجز التصميم، حتى تتمكن من تخطيط المخزون والميزانية قبل بدء عملية أخذ العينات.
تستغرق عملية أخذ العينات عادةً من أسبوع إلى أسبوعين بعد اعتماد ورقة المواصفات. ثم تقوم بفحص العينة ومطابقتها مع قائمة التحقق الخاصة بك، وتوافق عليها كتابيًا قبل بدء الإنتاج بكميات كبيرة.
تقوم بدمج الصور أثناء عملية التصنيع، وعمليات التفتيش التي تجريها جهات خارجية قبل الشحن، والتقارير المدعومة بالصور. أوناف يتم اختبار 100% من الإنتاج من حيث الأبعاد والتسطيح والجودة البصرية، ثم يتم شحنها مع وثائق كاملة.






 IPv6 دعم الشبكة